企业档案

产品中心
- 箱体压铸件锌合金 欢迎来电 永康市福源模具供应
- 压铸件价格 欢迎来电 永康市福源模具供应
- 永康汽车配件压铸模 欢迎咨询 永康市福源模具供应
- 水平尺压铸件铝合金 欢迎来电 永康市福源模具供应
- 上海电动工具压铸模具制造 欢迎咨询 永康市福源模具供应
- 浙江*压铸件加工 欢迎来电 永康市福源模具供应
- 浙江奶锅压铸件定制 欢迎来电 永康市福源模具供应
- 浙江奶锅压铸件厂 欢迎咨询 永康市福源模具供应
- 电动工具压铸模 欢迎咨询 永康市福源模具供应
- 冲浪板压铸件铝合金 欢迎咨询 永康市福源模具供应
- 苏州锅压铸模具 欢迎咨询 永康市福源模具供应
- 脚踏板压铸件定制 欢迎咨询 永康市福源模具供应
- 前盖压铸模具设计 欢迎来电 永康市福源模具供应
冲浪板压铸件铝合金 欢迎咨询 永康市福源模具供应
发布时间:2026-09-13 09:32:24
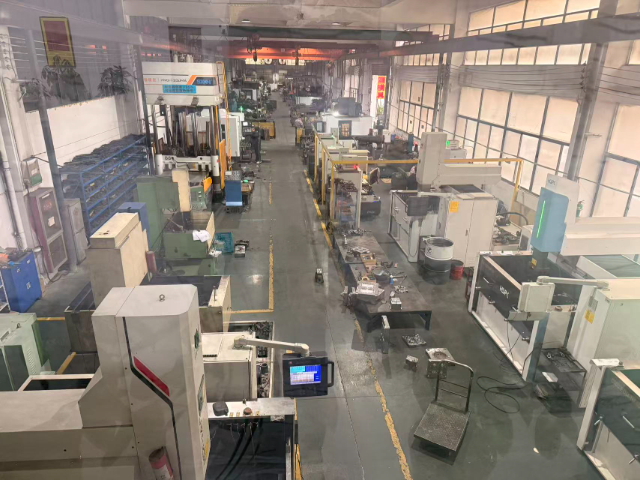
左右滑块铝压铸工艺在精密制造领域中占据**地位,尤其适用于成型具有复杂侧孔、深槽及倒扣特征的零部件。由于此类结构无法通过简单的动定模开合实现脱模,必须依赖滑块机构在开模过程中沿特定轨迹完成抽芯动作。该工艺通过高压将熔融铝液快速注入型腔,不*成型速度快,还能保证铸件的高尺寸精度与表面光洁度。在实际生产中,滑块的倾斜角度与抽拔力需经过严密计算,角度过小易导致抽芯卡死,过大则会加剧锁模力损失与导柱变形风险。因此,左右滑块铝压铸不*是机械传动部件的成型,更是集运动学建模、材料适配与热变形补偿于一体的系统级技术集成,直接决定了**终产品的尺寸一致性与装配可靠性。浅煎铝件表面无明显流痕暗纹,可直接进行阳极氧化处理,成品色泽均匀饱满。冲浪板压铸件铝合金
固定护罩铝压铸选用高纯铝合金原料,实现轻量化与高韧性的平衡。我们严格筛选牌号合规的铝合金锭,搭配合理的元素配比调整,在保证护罩整体重量远低于钢制护罩的前提下,大幅提升工件的抗冲击性能。铝液熔炼过程中同步开展除气除渣处理,有效去除熔体中的杂质与*,避免成型后工件出现砂眼、气孔等问题。**终产出的铝压铸固定护罩,既可以减轻设备整体负载,又能在受到硬物撞击时不易变形开裂,适配各类精密设备的防护需求。
固定护罩压铸件经过去毛刺抛光处理,表面光洁度可达Ra1.6标准。工件从压铸模取出后,我们依次通过振动去毛刺、人工精修、镜面抛光三道工序,彻底***分型面、边角处的飞边毛刺,同时优化护罩外表面的平整度。处理完成后的压铸件边缘顺滑无锐边,不会在安装或日常维护过程中划伤操作人员,高光洁度的表面还能减少灰尘、油污的附着,降低后续设备清洁维护的工作量,长期使用也能保持外观整洁光亮。冲浪板压铸件铝合金支架铝压铸成品经阳极氧化处理,户外长期使用50年仍具备优异防腐性能。
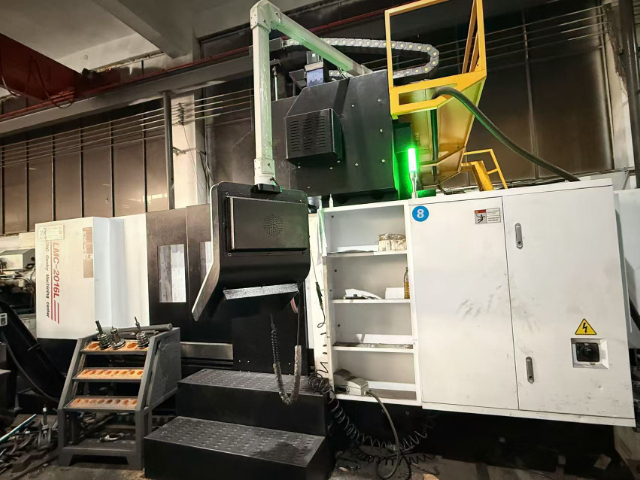
底板铝压铸加工在材料选择上具有明确的指向性,其中ADC12(Al-Si-Cu系)合金因其***的综合性能而成为行业优先。该合金含有约10%的硅元素,***提升了铝液的流动性与铸造性能,使其能够轻松填充底板复杂的薄壁结构与加强筋,同时有效��低热裂倾向。此外,适量的铜元素增强了铸件的切削加工性与机械强度,使其在后续CNC加工中不易产生粘刀现象,并能承受一定的装配应力与工作环境载荷。在熔炼环节,还需通过精炼剂除气与陶瓷过滤网除渣,确保铝液纯净度,从源头上减少气孔与夹杂物缺陷。底板铝压铸加工对材料成分的精细把控,不*保障了铸件的致密性与气密性,也为后续的阳极氧化、喷粉等表面处理奠定了良好的基材基础,实现了功能性与美观性的统一。
轮毂压铸需高压填充,确保结构致密与高承载力。在汽车轮毂的压铸加工中,高压填充是**工艺环节。通过将熔融金属以数十至上百兆帕的压力高速注入模具,金属液能在极短时间内充满型腔并快速凝固。这种高压环境有效减少了铸件内部的气孔和缩松缺陷,大幅提升了轮毂的致密度与力学性能。致密的结构不*赋予了轮毂更高的抗冲击强度和疲劳寿命,还能在车辆高速行驶或承载重物时提供可靠的安全保障,满足现代汽车对轻量化与高强度的双重需求。悬浮传感壳体铝件采用真空引气压铸工艺,有效减少内部气孔,保障传感信号传输稳定。

浅煎铝压铸全程配备真空引气辅助,铸件致密度大幅提升,支持后续焊接加工。浅煎铝压铸的生产全程配备高同步性真空引气辅助系统,在铝液进入型腔前就快速抽走模腔内的绝大部分空气,从根源上避免气体被包裹在铸件内部,**终成型的铸件整体致密度大幅提升,完全打破了普通压铸件无法进行焊接加工的工艺限制。常规压铸铝件内部残留大量高压气孔,焊接过程中内部气体受热急剧膨胀,会直接导致焊缝出现气孔、炸点,甚至焊缝开裂,根本无法满足焊接装配的要求,而经过浅煎铝压铸工艺生产的铸件,内部气孔占比极低,组织致密均匀,焊接过程中不会出现气孔溢出的问题,焊缝成型平整美观,焊接强度完全可以达到母材的90%以上。这类工艺生产的铝压铸件,可直接用于需要焊接组装的结构件,省去了传统砂型铸造的高成本和长周期,兼顾了压铸的高效量产优势和焊接装配的性能要求,大幅提升了零部件的生产效率和结构可靠性。悬浮传感壳体压铸件内置随形冷却水路,成型周期缩短15%,铸件内部缩松率大幅降低。炉头压铸件
奶锅压铸件依托随形冷却模具工艺,成型周期缩短30%,量产效率明显提升。冲浪板压铸件铝合金
轮毂加工强调尺寸精度,保障与轮胎的完美贴合。轮毂作为连接轮胎与车辆的关键部件,其尺寸精度直接关系到行车安全与舒适性。压铸及后续CNC加工需将关键尺寸公差控制在极小范围内,如中心孔、PCD(节圆直径)及偏距等。高精度的加工确保了轮毂与轮胎、刹车系统及悬挂系统的完美匹配,避免了行驶中的抖动、异响或异常磨损。此外,*的动平衡基础也依赖于尺寸精度,从而保障了车辆在高速行驶时的稳定性与驾乘舒适性。轮毂成型后需热处理,消除内应力并提升韧性。压铸或低压铸造后的轮毂内部往往存在残余应力,需通过热处理进行消除。常见的T6热处理工艺包括固溶处理与人工时效,这一过程能使合金内部的强化相均匀析出,在***提升轮毂抗拉强度与硬度的同时,改善其塑性与韧性。热处理还能有效稳定铸件的尺寸,防止在后续加工或使用中发生变形。经过热处理的轮毂,其综合机械性能得到***优化,能够更好地应对复杂工况,延长使用寿命。冲浪板压铸件铝合金
永康市福源模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,齐心协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
公司名称:永康市福源模具有限公司
联 系 人:黄经理
手 机:15657909082
地 址:浙江金华市永康市东城街道科创路398号第6幢1楼东南起第2间(自主申报