企业档案

产品中心
- 浙江奶锅压铸件厂 欢迎咨询 永康市福源模具供应
- 电动工具压铸件工厂 欢迎咨询 永康市福源模具供应
- 汽车配件压铸模价格 欢迎来电 永康市福源模具供应
- 永康汽车配件压铸模 欢迎咨询 永康市福源模具供应
- 冲浪板压铸件价格 欢迎咨询 永康市福源模具供应
- 箱体压铸件锌合金 欢迎来电 永康市福源模具供应
- *压铸件价格 欢迎咨询 永康市福源模具供应
- 铝压铸模具 欢迎来电 永康市福源模具供应
- 宁波铝合金压铸模设计 欢迎咨询 永康市福源模具供应
- 浙江电机盖压铸件供应 欢迎来电 永康市福源模具供应
- 电机盖压铸件生产 欢迎咨询 永康市福源模具供应
- 箱体压铸件锌合金 欢迎咨询 永康市福源模具供应
- 杭州铝合金压铸模价格 欢迎来电 永康市福源模具供应
引射管压铸模具源头工厂 欢迎咨询 永康市福源模具供应
发布时间:2026-09-17 10:33:47

固定护罩压铸模具设置多点位顶出结构,避免护罩顶出时出现变形划痕。我们根据固定护罩的整体结构,在护罩的筋条、凸台等刚性较好的位置均匀布置多根顶针,让顶出作用力均匀分散在工件表面,不会出现局部顶出力过大顶穿、顶白护罩的问题。同时顶针的端面和型腔面做高精度齐平配合,不会在护罩表面留下凸起的顶针痕迹,工件从模具中顶出时受力平稳顺滑,完全杜绝了护罩因顶出受力不均出现的变形、划伤问题。固定护罩铝合金压铸模具预留排气溢料槽,有效排出型腔内残留气体。我们在护罩型腔的***填充位置,专门设计了大容量的排气溢流槽,搭配间隙精细控制的排气塞,在铝液填充的过程中,型腔内残留的空气可以顺着排气通道快速排出,同时铝液前端裹挟的冷污金属也会流入溢料槽内。这种设计从根源上避免了护罩的末端填充位置出现包气、缺料、冷隔等缺陷,大幅提升了固定护罩的成品良率,减少后续工件的报废比例。铝压铸加工涵盖去毛刺、CNC精密机加工及表面喷涂等多道后处理工序,确保产品满足装配精度。引射管压铸模具源头工厂

奶锅压铸模具采用侧进浇扇形浇口设计,铝液填充锅体时流态平稳无紊流卷气。这款奶锅压铸模具摒弃了传统的单点直进浇设计,在锅体侧面的平整区域设置了大宽度扇形侧进浇口,内浇口厚度精细控制在1.8mm,铝液通过扇形浇口进入型腔时,可形成层流状的平稳流态,沿着锅壁均匀向上填充。这种设计彻底避免了高速铝液直接冲击型腔底部导致的紊流、卷气问题,铝液填充过程中不会出现飞溅、裹气的情况,压铸件内部的气孔率可控制在1%以内。同时50m/s的内浇口速度经过精细计算,既保证了薄壁锅体的完整成型,又不会对模具型腔造成过度冲蚀,兼顾了成型质量与模具寿命。汽车配件压铸模价格源头厂家提供从产品设计优化、模具开发到压铸量产及后期机加工的一站式全产业链服务。
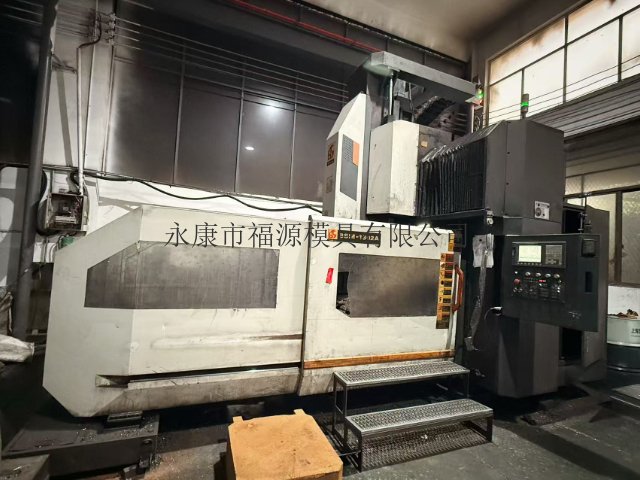
浅煎压铸模具导向部件采用高耐磨青铜石墨导套,长期开合模无卡滞,定位精度稳定。浅煎压铸模具的所有导向柱、导套配合位置,全部选用内嵌固体石墨的高耐磨青铜导套,导向柱表面经过高频淬火硬化处理,长期上万次开合模运动都不会出现卡滞问题,模具的合模定位精度长期保持稳定。普通压铸模具多采用钢对钢的导柱导套配合,长期运动后很容易出现磨损,导致合模定位精度下降,**终铸件出现分型面错位、飞边厚度不均等问题,严重时还会出现导柱拉伤、卡滞,直接导致模具无法正常开合。而浅煎压铸模具所用的青铜石墨导套自带自润滑特性,不需要频繁加注润滑油,运动过程中磨损量极低,长期使用后导向配合间隙依然可以控制在0.02mm以内,合模时动定模的定位精细对齐,不会出现错位偏移,不*能保障铸件的分型面位置平整无错位,还能避免模具型腔互相磕碰导致的损伤,大幅延长模具导向系统的使用寿命,长期量产过程中模具的运行稳定性大幅提升。
齿轮箱壳体铝合金压铸模具配备多点同步真空引气系统,型腔真空度稳定低于8mbar,铸件气孔率极低。齿轮箱壳体铝合金压铸模具在分型面、滑块缝隙、***填充的远端死角位置,共设置多个**真空引气点,搭配高同步性真空系统,合模充型后型腔内的真空度可稳定低于8mbar,**终成型的壳体铸件整体气孔率极低。普通壳体压铸模具*设置单一真空引气点,齿轮箱壳体内部多空腔、多筋条的复杂结构会阻碍空气流动,远端死角位置的空气无法完全排出,**终在铸件内部形成大量残留气孔,后续进行密封耐压测试时很容易出现渗漏问题。而多点同步引气可以顺着铝液的充型流动方向,逐步将各个空腔、筋条缝隙内的残留空气完全抽出,不会出现空气被困在局部死角的情况,成型后的齿轮箱壳体内部几乎没有集中气孔,不需要进行大量浸渗处理就可以直接满足IP67级的密封要求,后续进行焊接、热处理加工也不会出现鼓泡、渗漏等不良问题,完全适配新能源汽车、工业传动设备的高可靠性使用标准。压铸模厂家采用高性能模具钢与真空淬火工艺,提升模具寿命与稳定性。
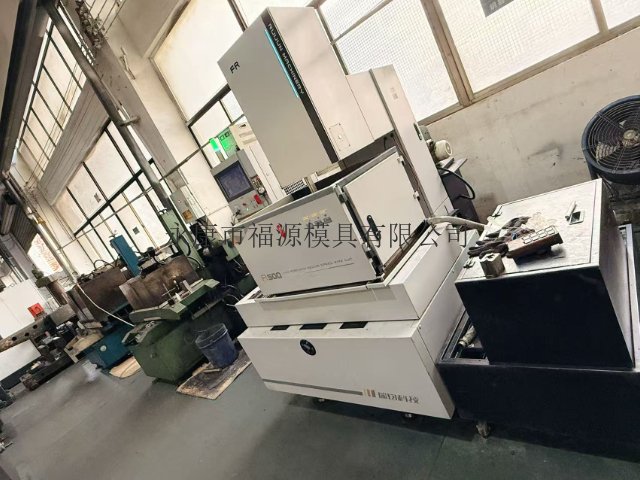
浅煎压铸模具预留标准化快速换模接口,搭配压铸机快换盘,15分钟即可完成整副模具更换。浅煎压铸模具的安装固定板位置全部预留行业通用的标准化快速换模接口,可直接适配压铸机的液压快换盘,整副模具从设备上卸下到新模具安装完成,*需15分钟即可完成全部换模流程。传统压铸模具没有做专门的快换接口设计,换模时需要人工逐个拆装压板、重新找正模具位置,整个换模过程往往需要2-3个小时,不同订单切换时的待机时间很长,严重影响多品种小批量订单的生产效率。而浅煎压铸模具的定位孔、锁紧槽全部按照快换标准统一加工,模具吊装到位后可以自动精细定位,液压快换盘直接同步锁紧所有安装位置,不需要人工反复调整模具的平行度和位置,换模完成后不需要长时间预热就可以直接开始试生产,大幅减少不同订单之间的设备待机时间,特别适配多品类浅煎铝件的柔性生产需求,能快速响应不同客户的小批量定制订单,整体设备的利用率可以提升30%以上。电机盖压铸模具结构精密,集成了高效的冷却水道与顶出机构,保障了薄壁零件的快速脱模与尺寸稳定。汽车配件压铸模价格
*的压铸模具生产需要结合模流分析技术,提前预判并解决金属液填充过程中可能出现的卷气或冷隔缺陷。引射管压铸模具源头工厂
浅煎压铸模具内置高同步性真空密封系统,合模后模腔真空度可稳定控制在10mbar以内。浅煎压铸模具在分型面、滑块配合位置全部配备高精密硅胶真空密封组件,搭配外置的高同步性真空机,合模完成后模腔内部的真空度可以稳定控制在10mbar以内,完全适配浅煎压铸工艺的低气孔率生产要求。普通压铸模具的分型面没有做专门的密封处理,抽真空时大量空气会从配合缝隙中倒灌进入型腔,**终模腔真空度只能达到几百mbar,根本无法满足低气孔铸件的生产需求。而浅煎压铸模具的密封组件经过上万次开合模的耐磨测试,长期使用后依然能保持良好的密封效果,真空系统的触发时机与压射动作完全同步,在铝液进入型腔前的瞬间就完成抽气动作,彻底将模腔内的绝大部分空气排出,从工艺端保障浅煎压铸件的低气孔率特性,哪怕是生产大面积薄壁铸件,也不会出现填充过程中卷气导致的浇不足、气孔缺陷,铸件的内部致密度可以长期保持稳定。引射管压铸模具源头工厂
永康市福源模具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将*和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
公司名称:永康市福源模具有限公司
联 系 人:黄经理
手 机:15657909082
地 址:浙江金华市永康市东城街道科创路398号第6幢1楼东南起第2间(自主申报