企业档案

16kg肥料桶,5L洗衣粉包装桶,广东塑料桶厂家
发布时间:2026-09-13 01:33:27

包装货物后的塑胶桶采用双面平托盘堆放,托盘尺寸不大于1.3米;每个托盘上最多堆放1层,堆放塑胶桶的个数由托盘大小而定,塑胶桶的边缘不得超过托盘边缘;托盘上的塑胶桶应对称(symmetry)堆放,使整个托盘与其上塑胶桶的重心位于托盘中心。化工桶大多是用塑料制造而成,一般又叫塑料化工桶和塑胶化工桶,是运用科学配方研制吹塑而成,色泽多样,外形美观大方,在耐酸碱,耐 腐蚀,防泄漏,不退色,不变形等方面达到包装性指标,是目前化工产品包装材料远途运输的理想选择。塑料桶在相当大的范围内可取代不锈钢、钛等金属制品容器,是当今最理想化工液体的耐腐蚀贮运设备,且价廉物美。

注塑温度注射温度与原资料的种类和特性,注塑机的类型及制品厚度等要素有关。对结晶性树脂,如聚乙烯、聚丙烯等,注射温度应高于其熔点。对无定形聚合物,如聚苯乙烯、聚氯乙烯,注射温度要高于其粘流温度。熔体批数低的树脂比熔体指数高的树脂注射温度要高一些。运用柱塞式注塑机比螺杆式注塑机加工温度要高一些。薄壁型坯比厚壁型坯所需求的注射温度高。普通聚苯乙烯的注射温度为140℃~240℃,聚乙烯为150℃~280℃,聚丙烯为205℃~285℃,聚氯乙烯为160℃~190℃。注射模具温度普通为40℃~80℃。
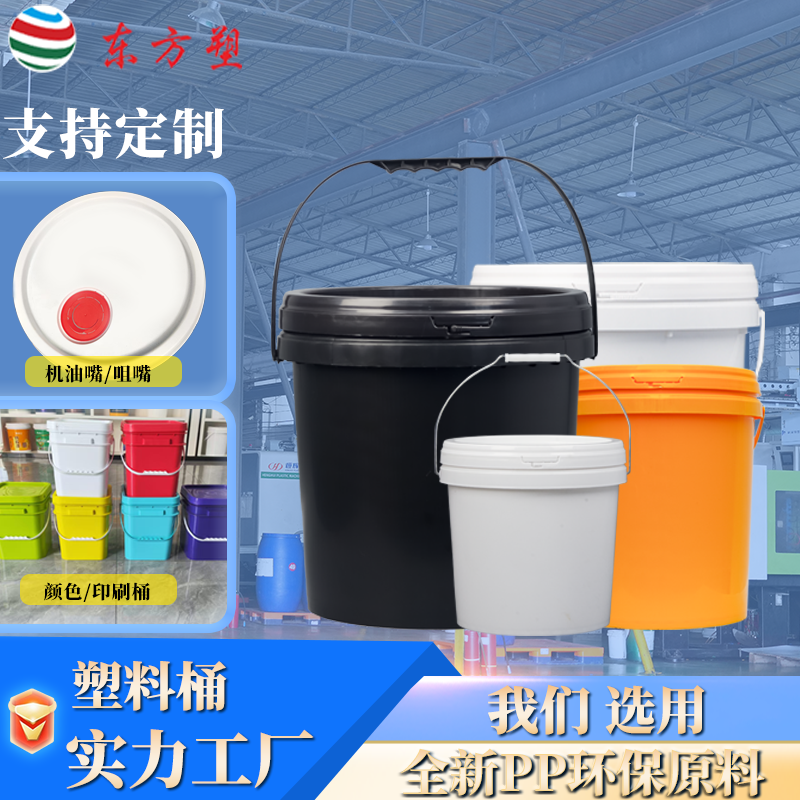
如何提高塑料桶的表面光泽度一、提高射料压力,在注塑的压力、速度、时间和用料量上都要有所提高,同时还要提高背压,使化工塑料桶充模更加丰满。二、要增加化工塑料桶温度使其流动顺畅。降低化工塑料桶的温度可以减少其收缩率,适当地提高注塑模具的温度,尤其要升高容易形成真空泡的部位的局部模温,可以降低气泡出现的机率。化工塑料桶三、改进化工塑料桶模具的排气状况。四、如果化工塑料桶模具中的化工塑料流动不均匀,致使空气被困在里面,这时可以采用在模具上利用真空进行排气的方法来解决这个问题。五、当化工塑料桶进入温暖的环境中后,其水份会在冷化工塑料桶上凝结,采用烘干化工塑料桶可以对这种情况补救。
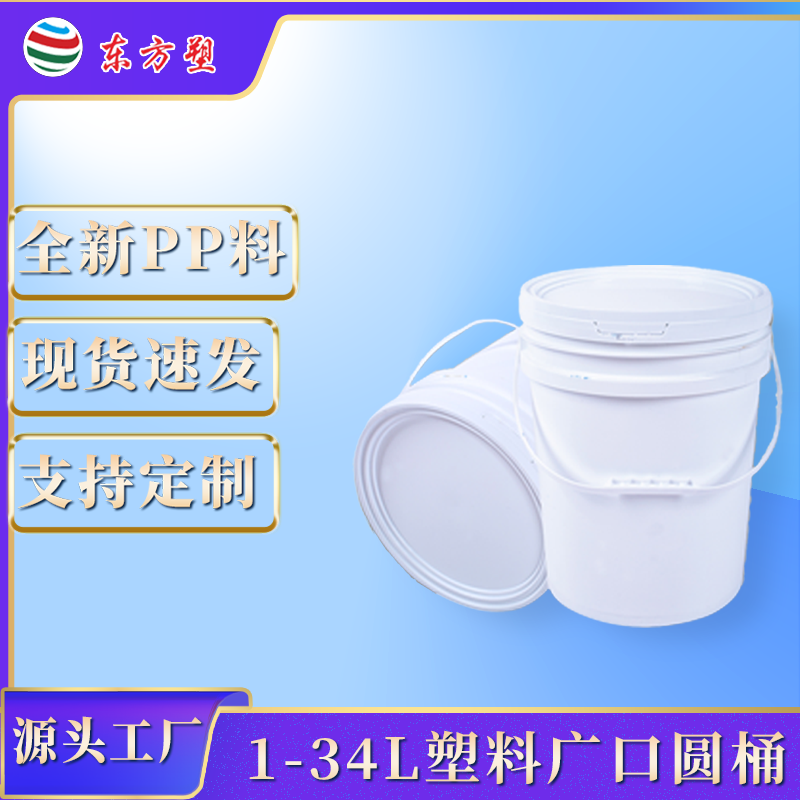
购买塑料桶时,要观察桶的外观,看其颜色和外观。颜色鲜艳,外观美观,无变形。这种塑料桶制造时材料均匀,尤其是冬季使用时。如果承载物品的温度超过50℃,塑料桶会分解有害物质和氯化氢,对人体健康有害。塑料本身是无毒的,在制造过程中添加增塑剂和抗老化剂,这些添加剂是有毒的,在购买时了解制造过程,如果使用这些添加剂,这种塑料桶不适合装食物。
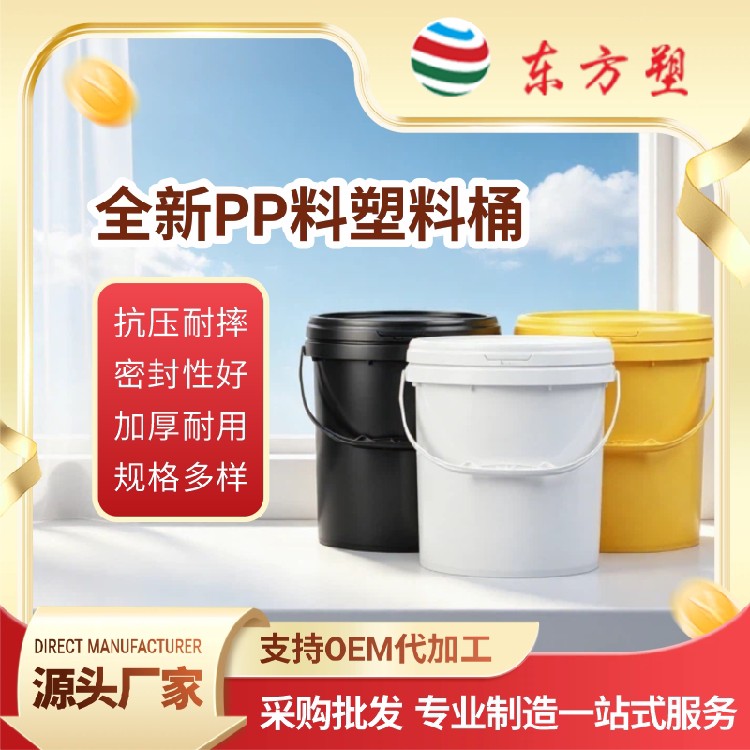
塑料桶的填充压力和时间也会影响远离浇口位置和产品厚壁、肋骨、凸台和嵌入件的收缩。部件填充后,多余的材料继续填充到型腔中,以补偿材料的收缩。这种方法本身可能无法将收缩痕迹降低到满意的水平,但成型工人可以调整填充条件,改善收缩痕迹。对于塑料桶的收缩痕迹,可以相应调整生产工艺,如适当提高注射压力,增加熔体压缩密度,延长注射和保压时间,补偿熔体收缩,增加注射缓冲。

随着塑料桶的广泛应用,相应的质量要求也越来越高。塑料桶出厂前,质量检验指标必须合格。需要做哪些测试? 首先是防紫外线和硬度的测试。原料中的防紫外线成分与塑料桶的硬度密切相关。同一地方不同颜色的塑料桶对紫外线的反应不同; 二是防腐性能测试。将塑料桶放入防腐化学成分中。如果桶两天后没有损坏或变形,则表明其质量符合标准。 然后,耐热试验也很重要。桶在高温环境下放置三天后,桶体无异常变形,表明质量合格。
公司名称:东方塑(广东)实业有限公司
联 系 人:钟经理
手 机:19865758897
地 址:广东广州市从化区太平镇屈洞中学街205号